- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Защо обработката без грапавини е критична в хидравличните системи
Хидравличните системи се повредят тихо. Брус се разхлабва вътре в клапанен блок, навлиза във веригата на флуида и започва да нанася щети - на уплътнения, отвори, макари - много преди нещо да се покаже на манометъра. Докато има симптом, причината отдавна е изчезнала.
Ние обработваме хидравлични компоненти за космически, автомобилни, нефтени и газови и индустриални приложения. Контролът на неравностите е нещо, което трябваше да направим правилно.
Откъде идват бръчките
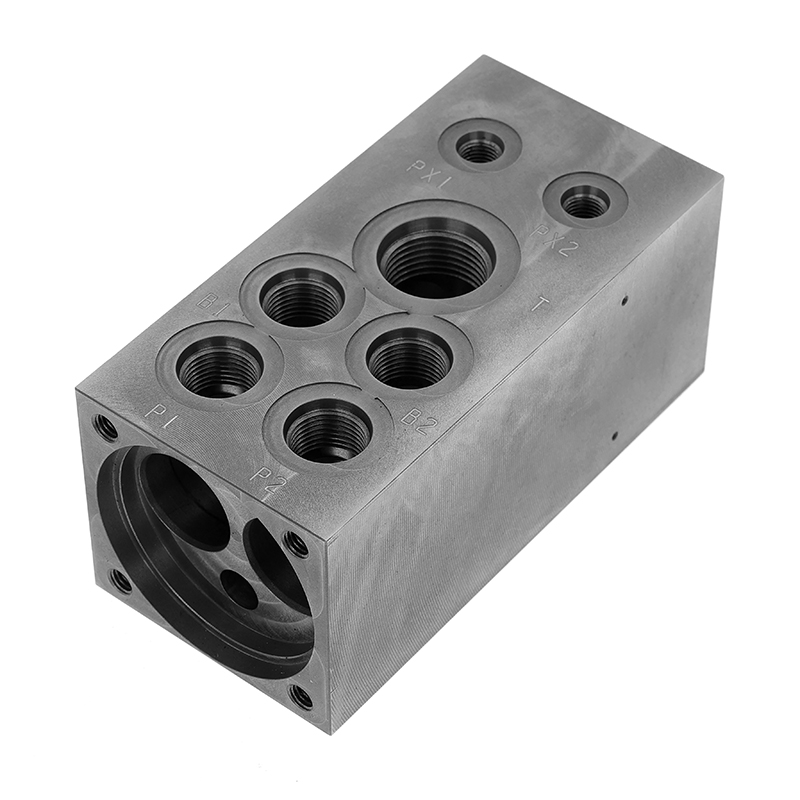
Всеки напречно пробит проход в хидравличен клапанен блок създава пресечна точка, където режещият инструмент излиза през вече обработен отвор. Тази изходна точка е мястото, където се образуват грапавини. Типичният клапанен блок има десетки такива - входове за портове, вътрешни канали, ръбове на уплътнителни канали, резбови връзки. Същите характеристики, които правят частта да работи, са тези, които правят премахването на ръбове трудно.
Ръчното четкане не ги достига. Вибрационното покритие също не го прави. Повечето от тези участъци са дълбоко вътре в частта, далеч от погледа и недостъпни отвън.
Какво всъщност правят брусовете в хидравличната верига
Под натиск, хлабаво прикрепените грапавини се освобождават и се движат с течността. Те изтласкват броя на частиците над границите на ISO 4406, нарязват уплътнителните устни по време на монтажа и частично блокират контролните отвори – променяйки ефективната площ на потока по начини, които променят поведението на клапана. Това последното е особено трудно за улавяне, защото се проявява като проблем с настройката, а не като проблем със замърсяване.
При спирачните системи, задвижващите механизми за управление на полета и вентилите за енергийния сектор с високо налягане последствията от тази грешка надхвърлят сметката за ремонт.
Как работим, за да го предотвратим
Ние не третираме отстраняването на ръбове като стъпка за почистване. Целта е да не се създават неравности, които се нуждаят от почистване на първо място - и там, където се образуват, да се обърне внимание на тях, преди частта да напусне настройката.
Нашите петосни CNC центрове ни позволяват да контролираме ъгъла на подход при напречно пробити кръстовища, което пряко влияе върху размера на бора и адхезията в изходната точка. Захидравлични клапанни блоковеитела на хидравлични колектори, последователността на пътя на инструмента обработва вътрешното почистване на кръстовището в рамките на същата програма — без вторична операция, без проблем с достъпа.
Покритията на вътрешните проходи работят до Ra ≤ 0,8 μm. Преди да се достави нещо, той преминава през инспекция на CMM и тест за течове с хелий при 1,5 × работно налягане.
Въпроси, които си струва да зададете, преди да намерите източник
Ако контролът на неравностите има значение за вашето приложение, попитайте вашия доставчик как се почистват вътрешните пресичания – и как се проверява това. „Ние проверяваме за неравности“ е различен отговор от „ние контролираме процеса, за да не се образуват“. Разграничението има значение в областта.
Разгледайте нашитехидравлични компонентиили се свържете с нашия инженерен екип, за да поговорите с вашияИзпратете запитване
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност