- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Китай Хидравлични компоненти Производител, доставчик, фабрика
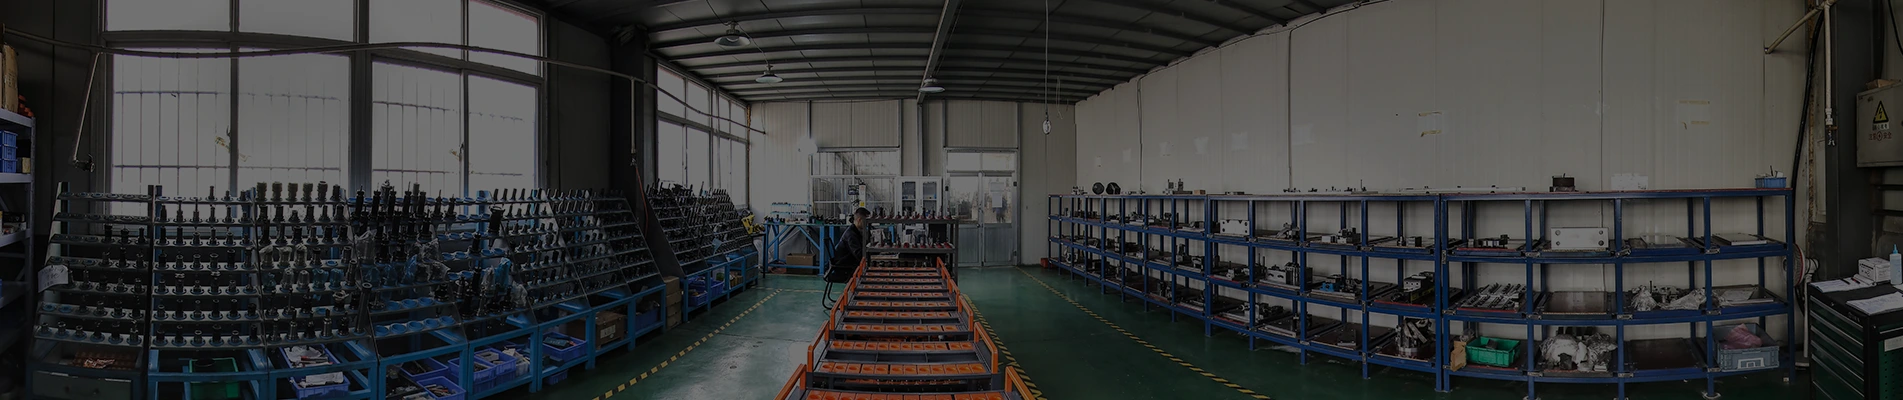
Дифоне фокусиран китайски производител на хидравлични компоненти с добри умения за производствовисококачествени хидравлични части. Тези части отговарят на строги индустриални правила за точност, здравина и надеждност при тежки употреби.
Създаването на хидравлични компоненти носи специални предизвикателства, които изискват специфични умения. Сложните вътрешни форми трябва да бъдат изрязани много точно, за да може течността да тече добре и да спре течовете. Изборът на правилния материал е ключов – частите трябва да издържат на високо налягане с течение на времето и да не се износват или ръждясват. Колко гладка е повърхността влияе върху това колко добре работят уплътненията и колко дълго издържат частите. В Difon ние решаваме тези предизвикателства с добри методи за обработка, създадени само за използване на хидравлични компоненти – това включва специални начини за изработка на тела на хидравлични колекторни клапани и хидравлични клапанни блокове.
Нашият начин за производство на части използва ключови стъпки, за да поддържаме компонентите надеждни:
· Прецизно пробиване на дълбоки дупки: Направете прави гладки пътища на флуида в телата на клапаните на хидравличния колектор – дължината е над 20 пъти диаметъра и поддържа точни позиции
·Многоосно контуриране: Изрежете сложни форми на портове и монтажни повърхности върху хидравлични клапанни блокове с малки граници на грешка само ±0,01 mm
·Повърхностно покритие под високо налягане: Направете запечатващите повърхности по-гладки чрез специално шлифоване и хонинговане
·Чисто производство: Използвайте стриктни стъпки за почистване, за да спрете замърсяването, което може да увреди безопасността на хидравличната система
Тези методи гарантират, че нашите хидравлични компоненти работят добре през цялото време дори при тежки употреби от индустриални машини до мобилно оборудване.
|
Производствен процес |
Технически спецификации |
Методи за осигуряване на качеството |
|
Дълбоко пробиване |
Диапазон на диаметъра: 3-50 мм, Дълбочина: до 1000 мм, Изправеност: 0,1 мм/100 мм |
Обхват на отвора, тестване на грапавостта на повърхността, тестване под налягане |
|
Многоосна CNC обработка |
Допустимо отклонение: ±0,005 mm, Позиционна точност: ±0,005 mm, Повърхностно покритие: Ra 0,2-0,8 μm |
Проверка на CMM, тестване на прототип, статистически контрол на процеса |
|
Обработка на портове и резби |
Стандарти за резби SAE, JIC, NPT, BSPP, премахване на грапавите между портовете |
Проверка на габарита на резбата, изпитване на въздушно налягане, изпитване на потока |
|
Термична обработка и повърхностно инженерство |
Азотиране, Твърдо хромиране, Фосфатно покритие |
Изпитване на твърдост, проверка на дебелината на покритието |
Какви материали са подходящи за прецизна обработка в приложения на хидравлични компоненти?
·Въглеродни стомани: За общи индустриални приложения, изискващи добра здравина и обработваемост
· Легирани стомани: Осигуряване на повишена здравина и издръжливост за системи с високо налягане
·Неръждаеми стомани: Предлагат превъзходна устойчивост на корозия за тежки среди
·Алуминиеви сплави: Осигуряват отлични съотношения тегло/якост за мобилно оборудване
Всеки материал претърпява специфична оптимизация на параметрите на обработка, за да се постигне необходимата стабилност на размерите и цялост на повърхността, като същевременно се минимизират остатъчните напрежения, които биха могли да повлияят на работата на компонента при условия на циклично натоварване.
Продукти
- View as
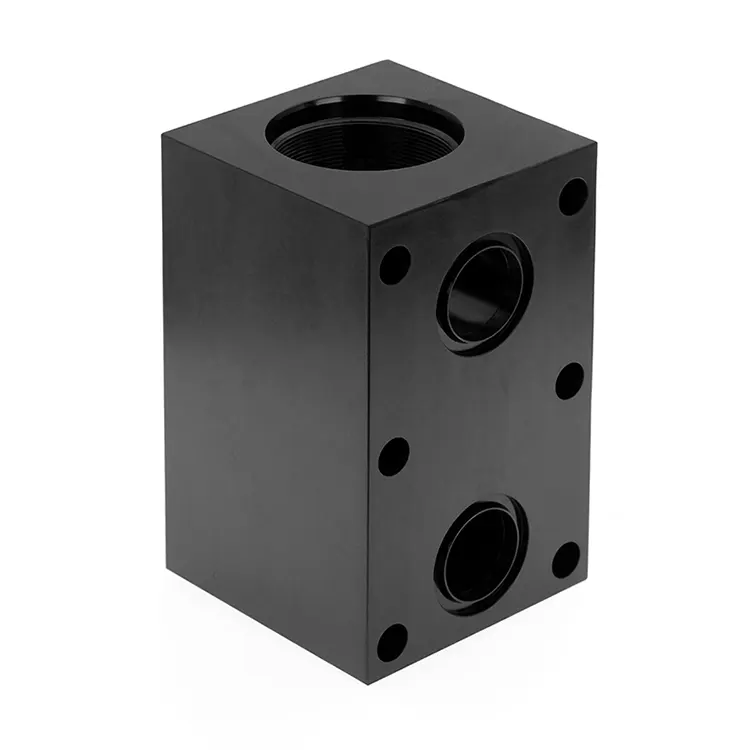
Хидравличен вентилен блок
Производителите, които произвеждат селскостопански машини, минно оборудване и индустриални хидравлични системи, често се нуждаят от надеждни хидравлични клапанни блокове. Тези блокове държат множество вентилни портове, контролират потока на течността и поддържат стабилно налягането в системата. Difon Machinery Co., Ltd. е професионална фабрика, която произвежда персонализирани хидравлични клапанни блокове.
Прочетете ощеИзпратете запитване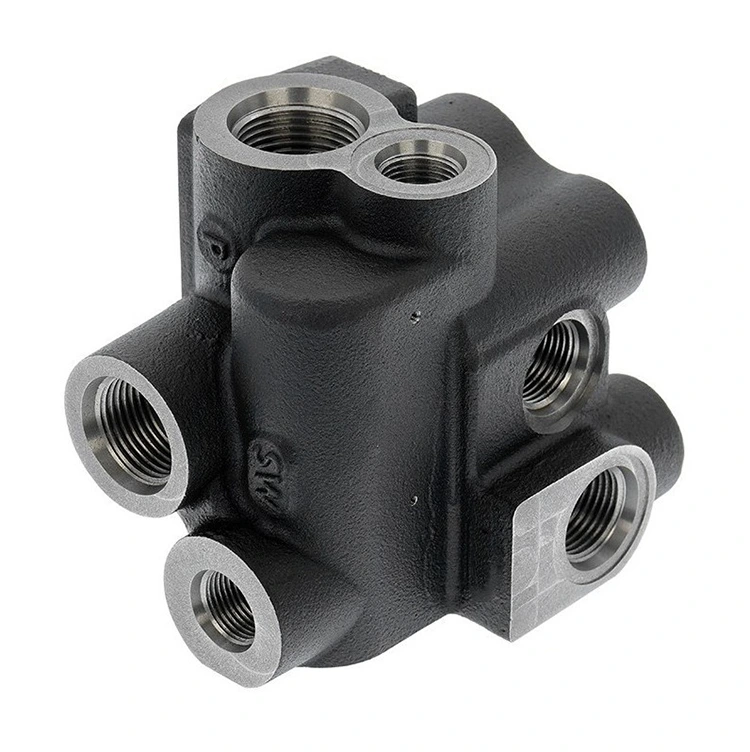
Клапан за зареждане на акумулатора
В областта на строителните машини, индустриалната автоматизация и производството на тежко оборудване необходимостта от високопрецизни хидравлични компоненти е постоянна. Тези части са от съществено значение за контрол на течности без течове и надеждна работа на системата. Difon Machinery Co., Ltd. е доверен производител на клапан за зареждане на акумулатор по поръчка. Ние сме специализирани в производството на тези критични компоненти от сурово отливане до завършена прецизна обработка. Ние постигаме тесни толеранси на размерите до 0,005 mm и вътрешни толеранси на отвора до 0,002 mm. Това ниво на точност отговаря на основните предизвикателства в хидравличния дизайн: елиминира вътрешните течове, осигурява прави и истински вътрешни проходи и изгражда силата, необходима за издържане на високи работни налягания. Когато си партнирате с Difon за персонализирано тяло на клапана за зареждане на акумулатора, вие получавате повече от просто доставчик на части.
Прочетете ощеИзпратете запитване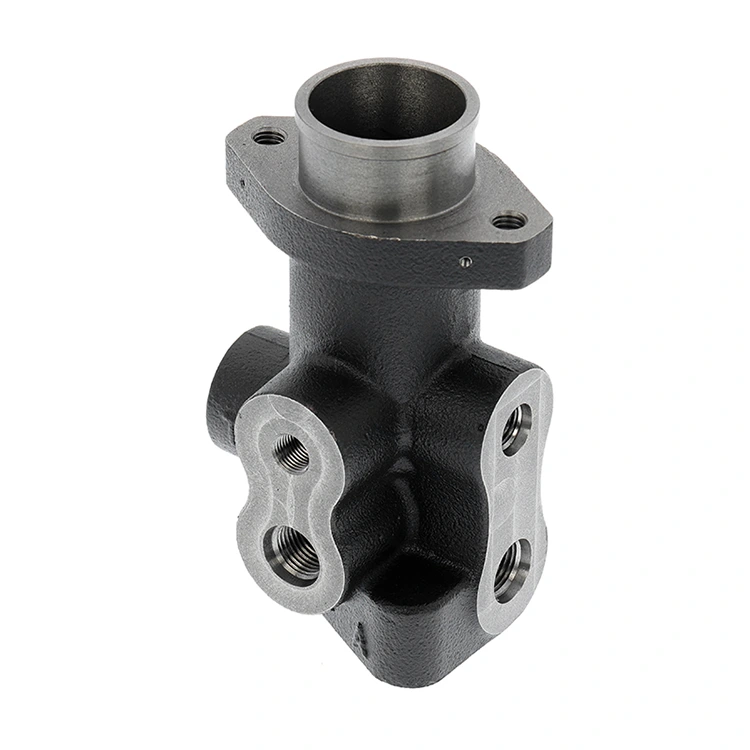
Пропорционален клапан на спирачката
Като OEM производител на пропорционални спирачни клапани, Difon предоставя високопрецизни решения, включително спирачен пропорционален клапан и сложни компоненти на корпуса на хидравличния клапан за световни индустриални лидери. Във всяка тежка хидравлична система, клапанът е сърцето на операцията. Ако отливката е слаба или машинната обработка е изоставена дори с косъм, цялата система рискува да се повреди. В Difon решаваме това, като комбинираме усъвършенствани техники за леене с високо прецизна обработка с ЦПУ, за да доставим части, които просто не се провалят на полето.
Прочетете ощеИзпратете запитване
Клапан за зареждане
Цялостното решение на Difon за производство на клапани за зареждане по поръчка, от заготовки до повърхностна обработка след машинна обработка. Цялостното решение гарантира качество IATF 16949 и устойчивост на високо налягане за производителите на оборудване. Вземете оферта!
Прочетете ощеИзпратете запитване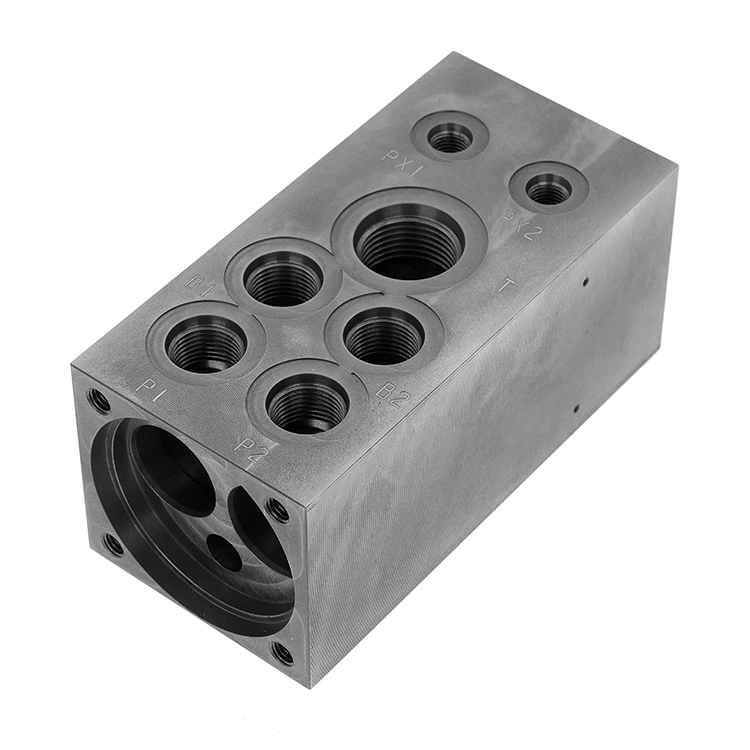
Обработка на хидравличен колектор
Намирането на надежден производител на обработка на хидравлични колектори често се свежда до една дума: доверие. В Difon ние служим като висококачествен доставчик и партньор на едро за глобални индустрии, които не могат да си позволят механична повреда. От 2014 г. нашето съоръжение от 14 000 квадратни метра се фокусира върху една цел – постигане на съвършенство в метала.
Прочетете ощеИзпратете запитване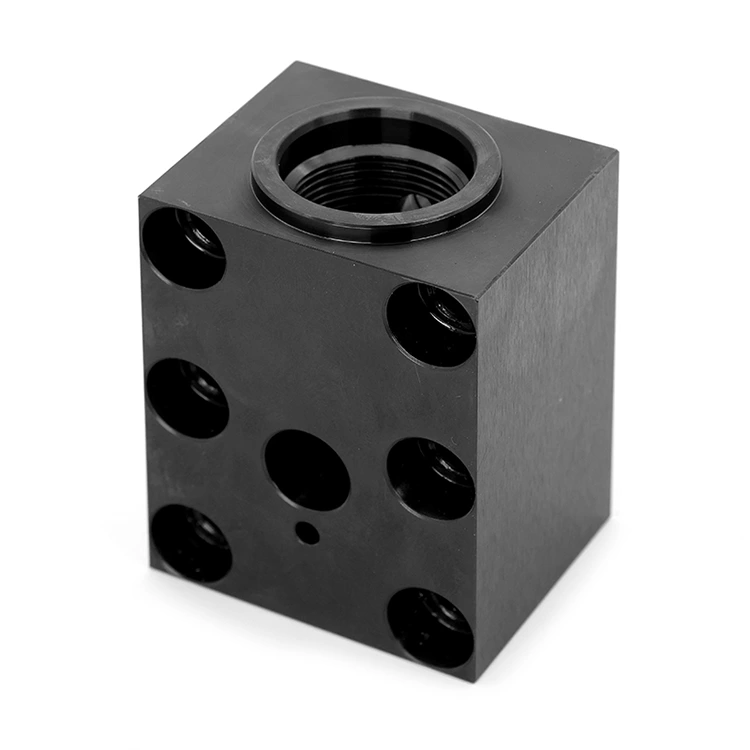
Високопрецизни персонализирани тела на клапани
Като водещ производител, Difon е специализиран във високопрецизни персонализирани клапанни тела, предназначени за взискателни хидравлични системи по целия свят. С над 15 години дълбоко вкоренен опит в персонализираната прецизна обработка, компанията демонстрира, че в хидравличните приложения "нулево изкривяване" и "чистота на вътрешната кухина" не са предпочитания - тези фактори представляват абсолютни изисквания за оперативна безопасност.
Прочетете ощеИзпратете запитване
Difon е професионален Хидравлични компоненти производител и доставчик в Китай, горещо ви приветстваме да продавате на едро висококачествени продукти на конкурентни цени от нашата фабрика.